
"16mm yuvarlak çubuk, bir ucu dişli, 4,8 m uzunluğunda" için bir satın alma siparişi gönderildi. Çubuklar geliyor, çatallar dişlere uymuyor ve gerdirmeler tamamen içeri sarıldığında her çubuk 30 mm kısa çıkıyor. Bu sıra, destek çubuğu ticaretinin günlük gerçekliğidir: çelik nadiren sorundur, arayüzler ise sorundur.
Çubuk desteği, yapısal bir paketin en az gösterişli parçalarından biridir, ancak bir portal çerçevesinin kare kalıp kalmayacağını, bir boru rafının raf olmadan rüzgarı alıp almayacağını ve bir kanopinin modelin söylediği şekilde hareket edip etmediğini belirler. Bunu doğru yapmak birkaç tanımlanabilir sayı meselesidir.
Doğrudan cevap: Destek çubuğu yalnızca gerilime yönelik bir eleman olduğundan kapasitesi, çubuğun çapına göre değil dişli kök bölümüne göre belirlenir. Gerçek dünyadaki davranışı, uç bağlantı parçaları, gerdirmedeki mevcut gerdirme ve dişlerdeki korozyon koruması tarafından belirlenir. Bir spesifikasyondaki üç satır (gerilme alanı, alma payı, kaplama sınıfı) çoğu saha arızasını önler.
Rüzgar veya sismik etki altında dikdörtgen bir körfez paralelkenar haline gelmek ister. X çaprazlı bir bölmede, bir diyagonal uzar ve gevşerken diğeri kısalır ve sıkı bir şekilde çekilir, böylece yanal kesme kuvveti temellere kadar taşınır. Çubuk hiçbir zaman basınca direnmez: yükü tersine çevirirseniz karşı çubuk görevi devralır. Bu tek davranış, takip eden tasarım ve kaynak bulma kurallarının çoğunu açıklıyor.
Tek bir çubuk, bir eklemi ters yüke karşı destekleyemez çünkü kuvvet tersine döndüğü anda bükülür. Pratik çözümlerde çaprazlı bölme başına en az iki çubuk veya bir çubuk artı bir sıkıştırma payandası kullanılır. Bir çizim, tamamlayıcısı olmayan yalnız bir köşegeni gösterdiğinde, tasarım rüzgarının hangi yönden geldiğini sormakta fayda var.
Tamamen dişli bir çubuk uygundur, ancak çekme gerilimi alanı nominal saptan daha küçüktür. M16 kaba diş, nominal 201 mm²'ye karşılık kabaca 157 mm² verir; bu da yaklaşık yüzde 22 daha azdır. 640 MPa verimde 8,8 bar derecesinde bu, akma yükünü 100 kN'ye ve çalışma gerilimini 60 kN'ye yakın bir değere getirir. Bir tasarım 70 kN gerektiriyorsa, daha ağır bir çubuğa veya daha yüksek kaliteye ihtiyaç vardır; nominal çap tek başına size hiçbir şey ifade etmez.
Çatallar, pim halkaları, köşebent plakaları, saplama ankrajları ve gerdirme gövdelerinin tümü aynı yük yolunda bulunur ve genellikle farklı fabrikalarda farklı malzemelerden, farklı kaplamalarla yapılır. Siyah oksit çubuğa bağlanan sıcak daldırma galvanizli gerdirme, ilk dişte korozyon hücresini garanti eder. Tüm aksam boyunca eşleşen yüzey, daha sonra tamir etmekten daha ucuzdur.
Kapasite
Nominal çapı değil gerilim alanını okuyun. Haddelenmiş bir iplikte yüzde 20'lik bir azalma normaldir.
Narinlik
Gerilim elemanları genellikle sarkmayı ve titreşimi kontrol etmek için yaklaşık 300 L/r sınırına göre kontrol edilir.
alma
Hesaplanan esnemenin ötesinde her uçta en az 25 mm kullanılabilir iplik ilerlemesi hedefleyin.
Koruma
ISO 1461'e göre sıcak daldırmalı galvanizleme, genellikle 6 mm'den kalın çubuk üzerinde yerel olarak 70-85 µm sağlar.
Çubuk desteğinin devam etmesinin nedeni kütledir. 16 mm'lik bir çubuğun ağırlığı metre başına yaklaşık 1,58 kg'dır; 50x50x5'lik benzer bir çekme kapasitesine sahip bir açı, metre başına 3,77 kg ağırlığındadır ve yüksekte taşınması çok daha zordur. Aşağıdaki karşılaştırma, aslında satın alma kararını yönlendiren kriterlere göre seçenekleri yan yana koyuyor.
Bir çerçevenin gerçekten sıkıştırma kapasitesine ihtiyaç duyduğu durumlarda (örneğin sismik bir bölgedeki çaprazlı bölme), çubuk çaprazlama, maliyeti ne olursa olsun doğru cevap olmaktan çıkar. Yalnızca rüzgar söz konusu olduğunda çubuk, taşıma, nakliye ve bağlantı plakalarının boyutunda avantajlıdır.
Tasarımcılar, bir çubuğun gevşeklik durumu ile çalışma gerilimi arasında ne kadar esneyeceğini nadiren kontrol eder. Bu sayı gerdirmenin ne kadar ayarlama yapması gerektiğini belirler ve çaplar arasında aynı değildir. Grafik, E = 205 GPa varsayılarak 15 kN'ye çekilen 6 m'lik bir çubuğun elastik uzamasını göstermektedir.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24mm
1,0 mm
Pratik açıdan bakıldığında, sert, geniş çaplı bir çubuğun çok az akması vardır, bu nedenle kesme boyu hatası neredeyse bire bir gevşek veya aşırı sıkılmış bir desteğe dönüşür. Daha ince bir çubuğun kurulumu daha kolaydır ancak daha geniş bir alma penceresine ihtiyaç duyar. Genel bir kural olarak, gerdirme hareketini, hesaplanan esneme artı izin verilen kesme uzunluğu toleransı artı yaklaşık 10 mm artık diş olarak bütçeleyin, böylece destek yapı yerleştikten sonra hala ayarlanabilir.
Bir diğer sonuç: Çubuklar dönüşle sıkılır, bu nedenle dişin temiz ve yağlanmış olması gerekir, aksi takdirde herhangi bir gerilim çubuğa ulaşmadan önce sürtünme torkun çoğunu tüketecektir. Kuru, galvanizli iplikler aynı gerginlik için rutin olarak yüzde 30 ila 40 daha fazla torka ihtiyaç duyar; bu nedenle saha ekipleri gerdirme gövdesini aşırı sıkıyor ve sıyırıyor.
Bir bağlantı elemanı üreticisinin sipariş modelleri bu parçaların nerede biteceğine dair kabaca bir fikir verir. Aşağıdaki bölüm, tonajın uygulamalar arasında genel olarak nasıl dağıtıldığını yansıtmaktadır; bu bir pazar araştırması değil, gösterge niteliğinde bir resimdir.
Güçlendirme dilimi dikkate değerdir. Eski çerçeveler, kullanım değişikliğinden sonra sıklıkla yeniden desteklenir ve burada çubuk, gücünden ziyade kusurlu geometriye toleransı nedeniyle seçilir. 50 mm'lik yedek germeli bir çubuk, yenilemede genellikle ekstra 10 kN kapasiteli bir çubuktan daha değerlidir.
Spesifikasyon süreci doğru sırayla yapılırsa kısadır. Aşağıdaki her adım, öngörülebilir olacak kadar sık tekrarlanan bir arıza modunu kapatır.
Önce yükleme yolunu düzeltin. Her destek için tasarım gerilimini, yükün tersinir olup olmadığını ve bölmeyi kaç çubuğun paylaştığını doğrulayın. Ters çevrilebilir yük bölmesindeki tek çubuk, bir satın alma seçeneği değil, bir detaylandırma hatasıdır.
Stres alanındaki boyut. Gerekli gerilimi bir gerilim alanına, ardından nominal çapa dönüştürün. Yaklaşık yüzde 20 ila 25 oranında iplik azalmasına izin verin ve çatalı ve pimi aynı numaraya göre kontrol edin.
Çevreye göre notu seçin. Sade karbon çeliği, iç mekan ve kuru servisi kapsar. Yüksek sıcaklık veya basınç sınırı çalışmaları için ASTM A193 B7 kromoli olağan referanstır; ASTM A320 L7, düşük sıcaklıktaki servisler için darbe dayanıklılığı sağlar. Paslanmaz 304 veya 316, gerçekten agresif atmosferler için ayrılmıştır çünkü maliyet artışı çok yüksektir.
 ASTM A193 B7 Alaşımlı Çelik Dişli Çubuklar Yüksek sıcaklıkta veya basınç sınırında hizmet için yüksek mukavemetli B7 kromoly çubuklar, çinko kaplamalı, siyah oksitli veya sıcak daldırma galvanizli kaplamalarda mevcuttur. Ürünü Görüntüle →
İplik formuna ve kaplamaya birlikte karar verin. Haddelenmiş iplikler, kesilmiş ipliklerden daha güçlü ve üretilmesi daha ucuzdur ve bir standart için varsayılandır. tamamen dişli çubuk . Sıcak daldırmalı galvanizleme 70 ila 85 mikron ekler ve dişlerin ince oturmasını engeller, bu nedenle ya somunlara fazla vurun ya da çinko pulu gibi birikmeyen bir kaplama belirtin.
 ASTM A320 L7 Tam Dişli Çubuk Açık deniz hizmeti için L7 alaşımlı çelik tam dişli çubuk, HDG, çinko veya siyah oksit olarak mevcuttur; bitmiş kesim uzunluğunu onaylayın ve pahlı uçları temizleyin. Ürünü Görüntüle →
Kesim uzunluğunu ve uçlarını kabul edin. Çubuk uzunluğunu değil, gerdirme hareketinin ortasında olacak şekilde bitmiş merkezden merkeze uzunluğu belirtin. Dişin temiz bir şekilde başlaması için kesilen uçlara pah açın ve çatal çene genişliğinin köşebent plakası kalınlığıyla eşleştiğini doğrulayın.
Evrakları isteyin. Bitmiş çubuk üzerinde yapılan çekme testi, kaplama kalınlığı okuması ve EN 10204 3.1 sertifikası çoğu anlaşmazlığı çözen üç belgedir. Uzunluklar standart değilse, özel ve OEM/ODM üretimi normalde stok çubuğu satın alıp sahada işlemekten daha ucuzdur.
B7 ve L7 alaşımlı çelik ve 8,8 kalite düz karbon çeliğinden yapılan stok uzunlukları, bir destek paketinin ihtiyaç duyduğu şeylerin çoğunu karşılar; değişken genellikle malzemenin kendisinden ziyade kesim uzunluğu ve yüzey kalitesidir.
 Sınıf 8.8 Karbon Çelik Tam Dişli Çubuk M16×300 düz karbon çeliği destek çubuğu, 8.8 kalite, galvanizli veya siyah kaplamalı; stok uzunlukları, kesim uzunluğu ve bitişin farklılık gösterdiği destek paketlerine uygundur. Ürünü Görüntüle →
İlk gün doğru şekilde monte edilen ve gerilen bir destek çubuğu, iki yıl sonra hala yüksüz olabilir. Önemli olan kontroller basit ve çoğunlukla görseldir.
Bunların hiçbiri egzotik mühendislik değil. Destek çubuğu basit, etkili, yalnızca gerilime dayanıklı bir elemandır ve gerilim alanı, çekme payı ve kaplamanın tümü bir katalog fotoğrafından çıkarım yapılmak yerine açıkça belirtildiğinde güvenilir kalır. Meydana gelen arızalar neredeyse her zaman bu üç numaradan birinin atölyeye bırakılmasından kaynaklanmaktadır.
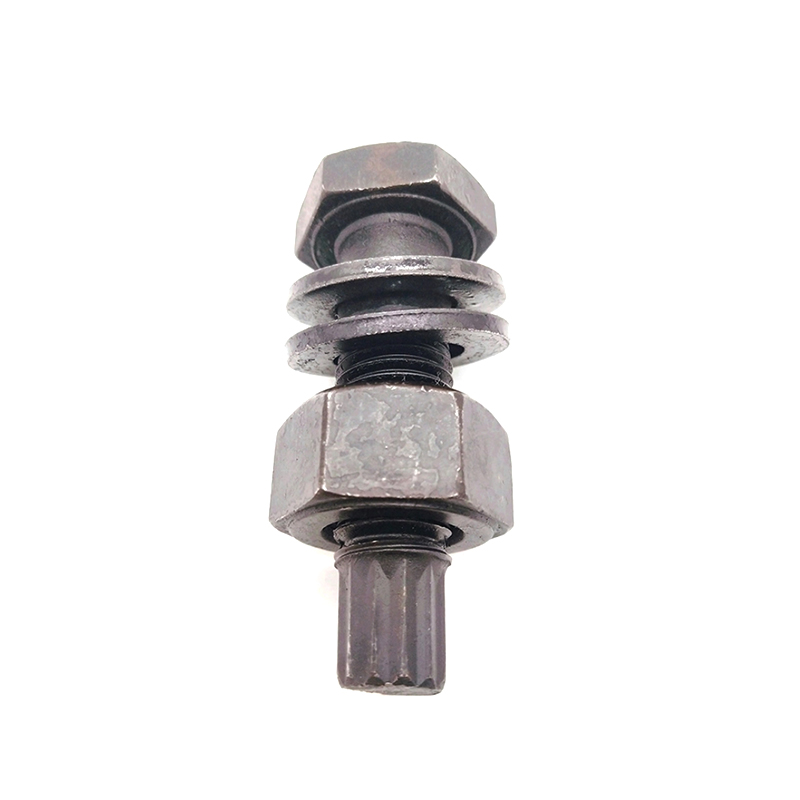 Çelik Yapı için M24*200 Alaşımlı Çelik Yüksek Mukavemetli Cıvatalar
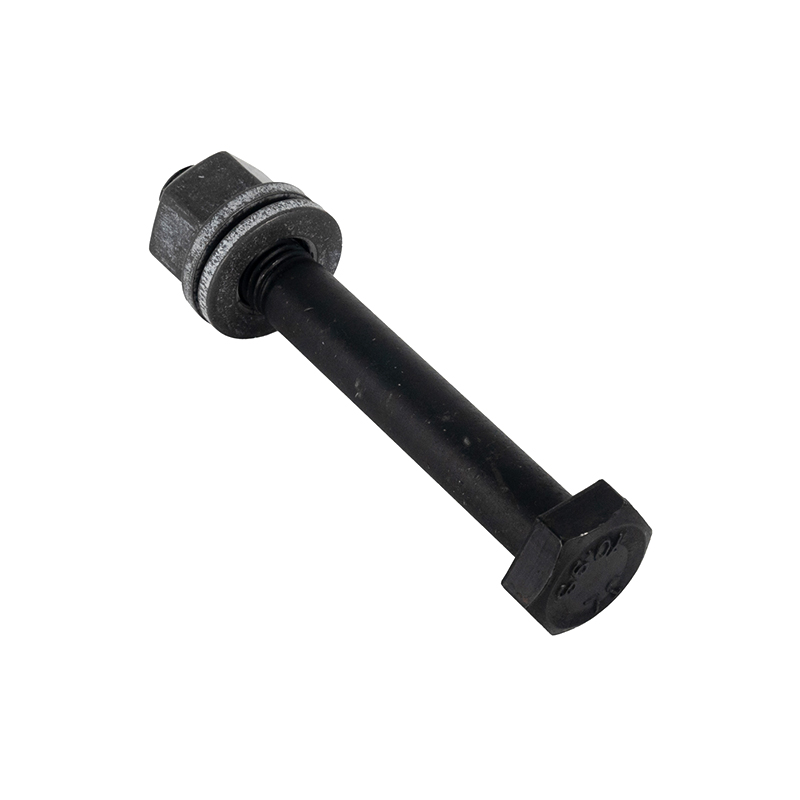 Çelik Yapı M20*120 Çinko Kaplama Yüksek Mukavemetli Cıvatalar
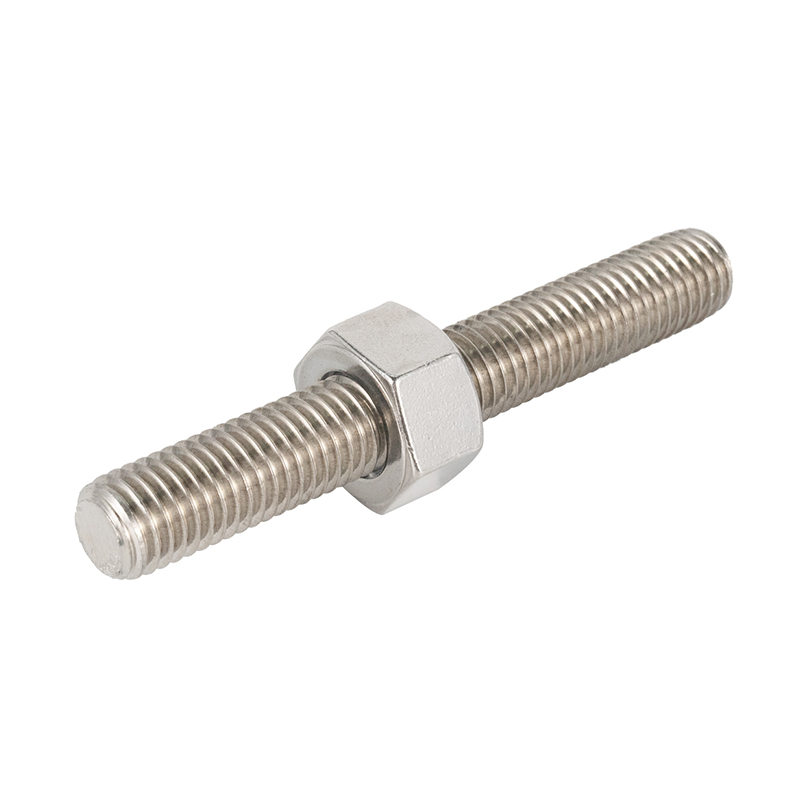 M10×300 Karbon Çelik Sınıf 8.8 Galvanizli Tam Dişli Çubuklar
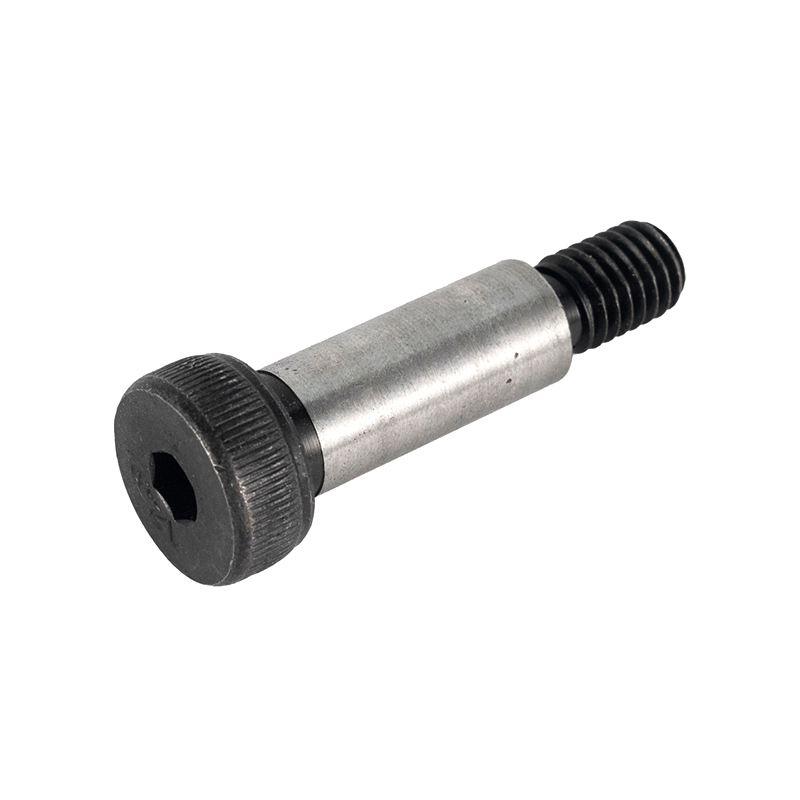 1-8 UNC x 5" Çinko Kaplama Alaşımlı Çelik Soket Başlı Omuz Vidaları
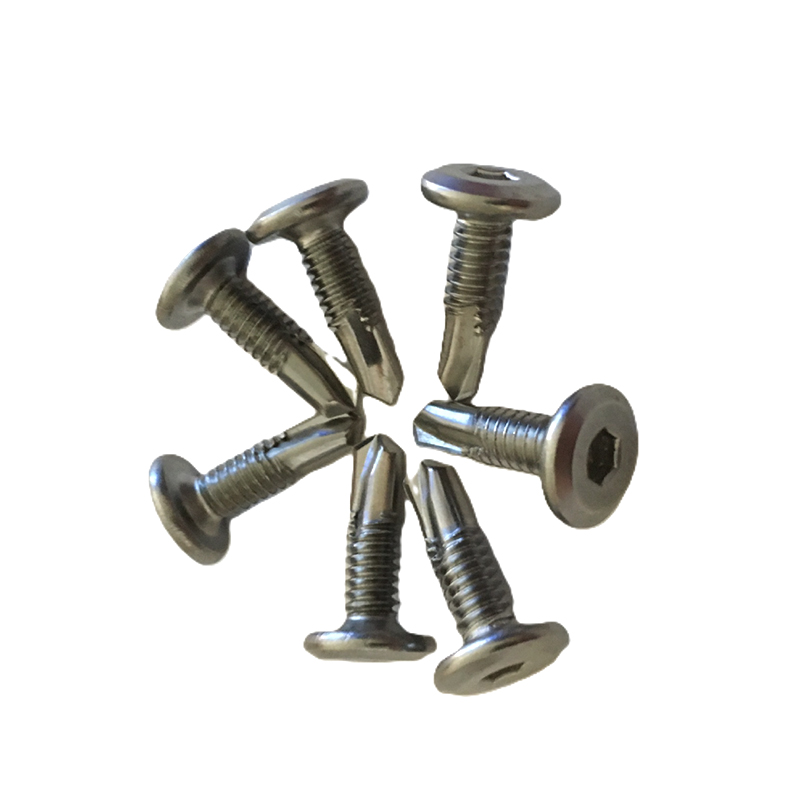 DIN7504M 410 Paslanmaz Çelik Kendiliğinden Sondaj Kuyruk Vidaları
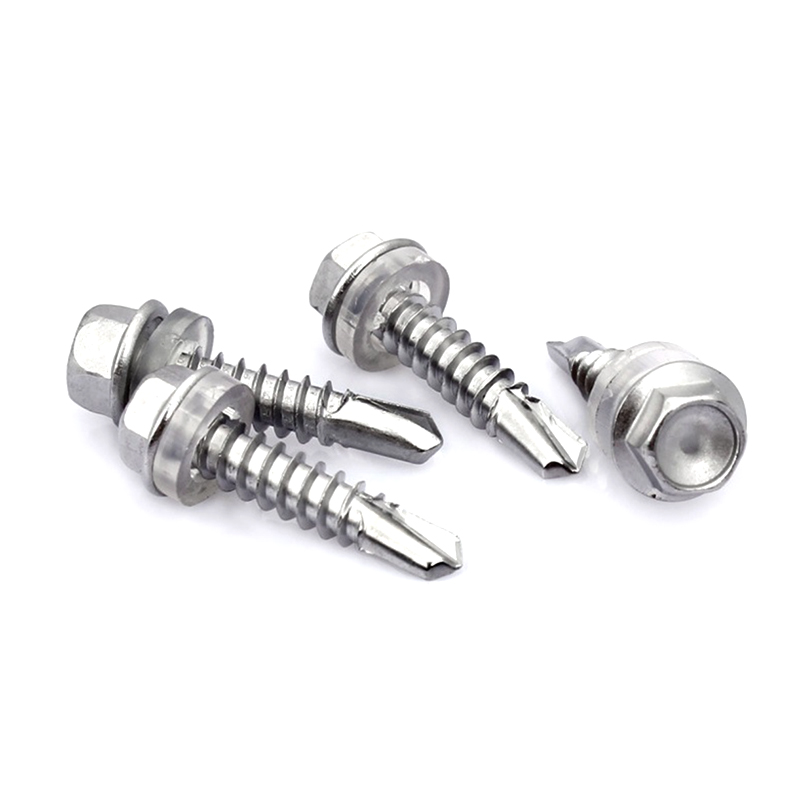 ST2.9*9.5 Paslanmaz Çelik Altıgen Soket Kendiliğinden Sondaj Vidaları
 İletişim Bilgileri
 Adres