
Bir iletim kulesi temelinin malzeme alma aşaması sırasında ankraj cıvatasının çapı genellikle yük tarafından değil taban plakası geometrisi tarafından kilitlenir. 1 inçlik 36. Sınıf çubuk, tasarım yükseltmesi için gerekli akma kapasitesinin yalnızca üçte birini sağlayabildiğinde, pratik çözüm nadiren plakayı yeniden delmek olur; taşınmak ASTM F1554 Sınıf 105 aynı çapta. Bu kalite, minimum 105 ksi akma dayanımına sahip, su verilmiş ve temperlenmiş alaşımlı çelik ankraj cıvatasıdır; Sınıf 55'in akma dayanımının neredeyse iki katı ve Sınıf 36'nın neredeyse üç katıdır.
Temel sonuç: Tasarımınızın yüksek mukavemete, öngörülebilir sünekliğe ve tanınmış bir yapısal ankraj spesifikasyonuna ihtiyacı varsa, ASTM F1554 105. Sınıf, ağır ankrajlar için doğru varsayılandır. İstenildiği gibi performans gösterip göstermediğine üç ayrıntı karar verir: mekanik değerler 2-1/2-inç çapın üzerine düşer, çubuk kaynak yapılmamalıdır ve somun ve pul kombinasyonu 125 ksi çekme derecesine uygun olmalıdır.
F1554 spesifikasyonu başlı ankraj cıvatalarını, düz ankraj çubuklarını ve bükülmüş ankraj cıvatalarını kapsar. Kalite adındaki sayı, ksi cinsinden garanti edilen minimum akma dayanımıdır. 36. Sınıf karbon çeliği kullanır, 55. Sınıf daha yüksek mukavemetli karbon çeliği kullanır ve 105. Sınıf su verilmiş ve temperlenmiş orta karbonlu alaşımlı çelik gerektirir. Fark kozmetik değil metalurjiktir ve her test raporunda ortaya çıkar.
ASTM F1554 105. Sınıf, standardın mekanik tablolarının kapsadığı maksimum çapın 1/2 inç'inden itibaren mevcuttur. Aşağıdaki tablo, malzeme fabrikadan çıkmadan önce sertifikalı bir test raporunun karşılaması gereken değerleri listelemektedir.
105 ksi minimum verim
1/2 ila 2-1/2 inç aralığında garantilidir; Notun adındaki "105" bir hedef değil vaattir.
%15 minimum uzama
Normal saha koşullarında gevrek kırılma olmaksızın bükülme, hizalanma ve gerilme için yeterli süneklik.
Su verilmiş ve temperlenmiş alaşımlı çelik
Isıl işlem, çubuk bölümü boyunca tutarlı bir temperlenmiş martensit yapısı oluşturur.
| Mülkiyet | Çap 1/2 - 2-1/2 inç | Çap 2-1/2 inçten fazladır. |
|---|---|---|
| Çekme mukavemeti, min (ksi) | 125 | 115 |
| Akma dayanımı, min (ksi) | 105 | 95 |
| Uzama 2 inç, min (%) | 15 | 15 |
| Alanın azaltılması, min (%) | 45 | 45 |
| Malzeme ve ısıl işlem | Orta karbonlu alaşımlı çelik, su verilmiş ve temperlenmiş | |
Büyük çap sırası, spesifikasyon hatalarının meydana geldiği yerdir. Bir dizi yapısal ayrıntı, çaptan bağımsız olarak 105 ksi akma değerini varsayar, ancak standardın kendisi, büyük çaplı çubuklarda daha düşük değerler gerektirir. Freze sertifikasını kabul etmeden önce daima gerçek çapı üreticiyle teyit edin.
Bir sınıf seçmek, maliyete karşı güce karşı bir egzersizdir. Aşağıdaki karşılaştırma, üç F1554 kalitesini, aralarındaki gerçek mesafenin görülebileceği şekilde konumlandırmaktadır.
| Mülkiyet | 36. Sınıf | 55. Sınıf | Grade 105 |
|---|---|---|---|
| Minimum akma dayanımı (ksi) | 36 | 55 | 105 |
| Minimum çekme mukavemeti (ksi) | 58 | 75 | 125 |
| Tipik malzeme | Karbon çeliği | Karbon çeliği, normalized for large sizes | Alaşımlı çelik, söndürülmüş ve temperlenmiş |
| Kaynak davranışı | Normal önlemlerle kaynak yapılabilir | Standart sınırlar dahilinde kaynak yapılabilir | Kaynak amaçlı değildir |
| Göreceli malzeme maliyeti | En düşük | Orta | En yüksek |
36. sınıf hafif temelleri ve geçici işleri kapsar. 55. Sınıf, sıradan kolon taban plakası ankrajlarının çoğunu destekler. 105 kalite, devrilme momentleri, dinamik ekipman yükleri veya sınırlı taban plakası boyutlarının daha büyük bir cıvataya yer bırakmaması durumunda premium değerini kazanır. Çekme kapasitesi çapın karesiyle orantılı olduğundan, Sınıf 55'ten Sınıf 105'e geçmek, aynı çalışma yükünde 2-1/4 inçlik bir çubuğu kabaca 1-3/4 inç'e düşürebilir, tek adımda taban plakasını, kenar mesafelerini ve gömme derinliğini daraltabilir.
105. Sınıf genel anlamda sadece daha güçlü değildir. Söndürme ve temperleme döngüsü, çatlamadan bükülmek için yeterli sünekliği korurken yüksek akma dayanımı sağlayan temperlenmiş martensit geliştirir. %15'lik minimum uzama sahada önemlidir, çünkü montajcılar rutin olarak yanlış hizalanmış ankraj çubuklarını tekrar yerine yaylar veya bir J-ankrajın üst ayağını bir şablona uyacak şekilde bükerler.
Çapı 2-1/2 inç'in üzerinde, ASTM F1554 Derece 105, minimum 95 ksi verim ve 115 ksi minimum gerilmeye kadar iner. Bir tasarımda 3 inçlik bir çubuk kullanılıyorsa ve hala 105 ksi'lik bir verim varsayılıyorsa bağlantı, garanti edilen kapasitesinin yaklaşık %10 üzerinde hesaplanır. Aşağıdaki çubuk grafik, kalite ailesindeki verim değerlerini göstermektedir.
F1554 kalitesine göre minimum akma dayanımı (ksi)
36
36. Sınıf
55
55. Sınıf
105
Grade 105
95*
Sınıf 105 >2-1/2 inç
Çubuk yüksekliği ksi değerine göre ölçeklendirilir; *değer 2-1/2-inç çapın üzerinde geçerlidir.
ASTM A123/A153'e göre sıcak daldırma galvanizleme, ankraj cıvataları için en yaygın korozyon korumasıdır çünkü gömülü çeliğin uzun servis ömrüne ihtiyacı vardır. 105 sınıfı yüksek mukavemetli alaşımlı bir çeliktir ve galvanizleme öncesinde asitle temizleme adımı çeliğe hidrojen katabilir. Sorumlu bir üretici, asitleme süresini ve banyo sıcaklığını kontrol eder ve birçok proje spesifikasyonu, galvanizleme sonrasında hidrojen gevrekliği doğrulamasını ekler. Son katların ve proses risklerinin tam bir incelemesi için, bkz. cıvata yüzey işleme türleri tam seçim kılavuzu .
F1554 Sınıf 105, ASTM A563 Sınıf DH veya DH3'e (ASTM A194 Sınıf 8 de tanınır) uygun ağır altıgen somunlarla ve ASTM F436'ya göre sertleştirilmiş pullarla monte edilmelidir. Standart bir altıgen somun, 125 ksi'lik bir cıvata için yeterince güçlü değildir ve sertleştirilmiş rondelanın atlanması, somunun daha yumuşak çelik levhaya gömülmesine olanak tanır.
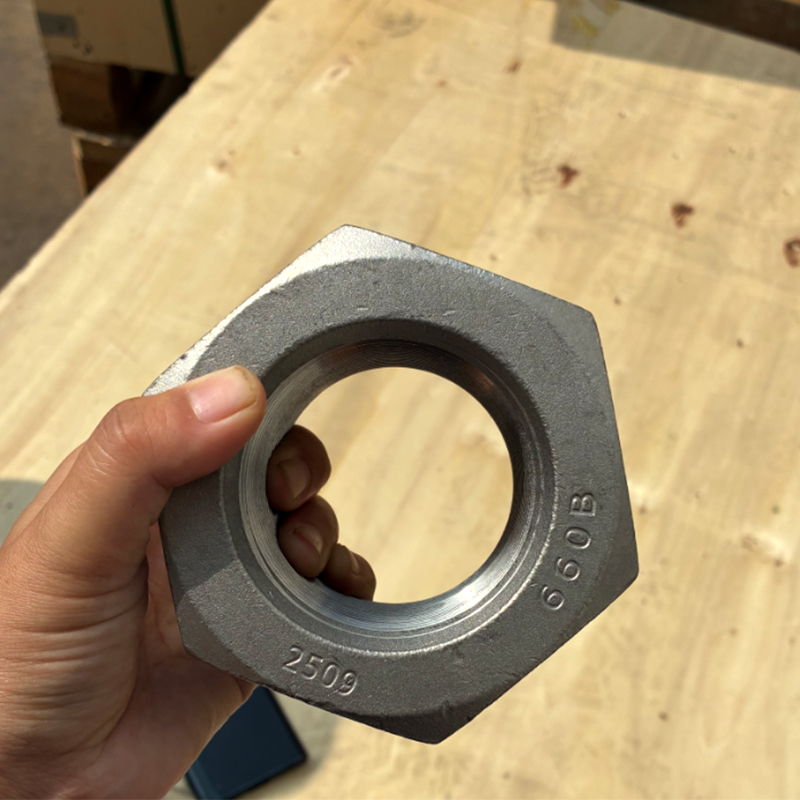 Yüksek Mukavemetli Ankraj Cıvataları için Sıcak Daldırma Galvanizli Ağır Altıgen Somun Sıcak daldırmalı çinko kaplamalı bu ağır altıgen somun, gerekli A563 DH veya DH3 mukavemetini karşılayan ve sertleştirilmiş pullarla eşleştirildiğinde somunun gömülmesini önleyen, F1554 Sınıf 105 ankraj cıvataları için tasarlanmıştır. Ürünü Görüntüle →
Kaynak, su verilmiş ve temperlenmiş bir çubuğu temperleme sıcaklığının üzerinde ısıtır, ısıl işlem görmüş mikro yapıyı tahrip eder ve yumuşak, zayıf, ısıdan etkilenen bir bölge bırakır. Bu nedenle F1554 sistemi Derece 105'i yalnızca mekanik bağlantı olarak ele alır. Ankraj düzeni kaynak gerektiriyorsa, dişli bir bağlantı uzantısı tasarlayın veya Derece 55'e inin ve standardın kaynak hükümlerine uyun.
105. Sınıfa olan talep uzun, ince veya ağır yüklü yapılardan kaynaklanmaktadır. Aşağıdaki dağılım tipik bir proje portföyünü temsil etmektedir; gerçek karışımlar bölgeye göre değişir, ancak model tutarlıdır: Büyük bir ankraj cıvatasını karşılayamayan endüstriler tam olarak en yüksek kaliteyi belirleyen endüstrilerdir.
İletim kuleleri, yüksek direkli aydınlatma ve anten yapıları, ankraj cıvatalarını rüzgar yüklerinden dolayı sürekli gerilime ve sismik bölgelerde döngüsel devrilmeye maruz bırakır. Endüstriyel tesisler, kızağa monteli kompresörlerin, değirmenlerin ve kırıcıların temellerde tekrarlanan yük döngüleri oluşturduğu Grade 105'i kullanır. Köprüler ve ulaşım yapıları, ankraj düzeneğinin sertliğinin dinamik analize katıldığı tabela destek çerçeveleri, köprüler ve ışık standartları için kullanır. Her üç durumda da ortak diş aynıdır: cıvata çapı sınırlıdır, bu nedenle kalitenin yükü taşıması gerekir.
Ankraj cıvataları inşaat programındaki en ucuz öğeler arasında yer alır, ancak yanlış kalite veya eksik bir test raporu tüm montaj sürecini durdurabilir. Satın alma spesifikasyonunuzun omurgası olarak aşağıdaki adımları kullanın.
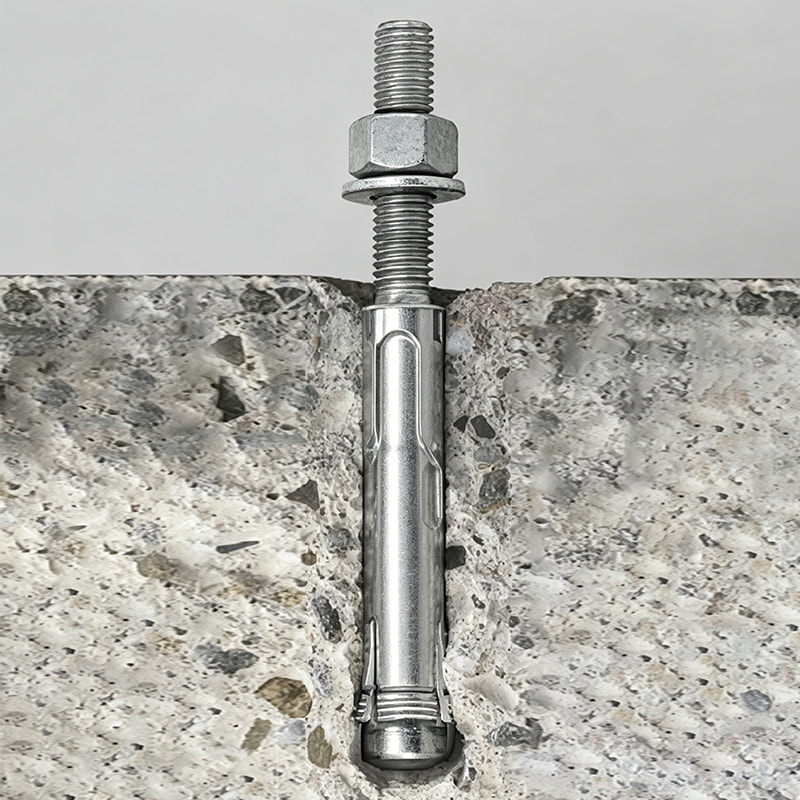 ASTM F1554 Karbon Çelik Sıcak Daldırma Galvanizli Ankraj Cıvatası Korozyona dayanıklılık için sıcak daldırma galvanizli, F1554 Sınıf 36, 55 veya 105'ten özelleştirilebilir bir ankraj cıvatası. Yanlış kalitelerden veya eksik test raporlarından kaynaklanan maliyetli montaj gecikmelerini önlemeye yardımcı olan satın alma adımlarının merkezinde yer alır. Ürünü Görüntüle →
Bir proje çizimine göre bir spesifikasyonu doğrulama konusunda yardıma ihtiyacınız varsa çizimi bize şu adresten gönderin: iletişim sayfası Bir tedarikçiye taahhütte bulunmadan önce. Çelik yapılara yönelik bağlantı elemanı paketlerini düzenli olarak destekliyoruz ve standart aralığın dışındaki boyutlar veya özel formlar için doğrudan OEM/ODM üretimini tartışabiliyoruz.
Teslim alma muayenesi, ankraj cıvatasının betonun içinde kaybolmasından önceki son kalite kapısıdır. Kısa bir kontrol listesi, teslim edilen donanımın tasarımın amacına uygun olmasını sağlar.
Bir projenin yeniden test edilmesi gerekiyorsa, saha kaynaklı ikameleri kabul etmek yerine orijinal ısıdan numune almak için üreticiyle birlikte çalışın. Kurulumdan sonraki uyumluluk, sahibinin kayıtlarına bağlıdır; bu nedenle, değirmen sertifikalarını, imalat çizimleri ve kurulum torku kayıtlarıyla birlikte dosyalayın. Bu dosya aynı zamanda bir denetim sırasında uygunluğun en hızlı kanıtıdır.
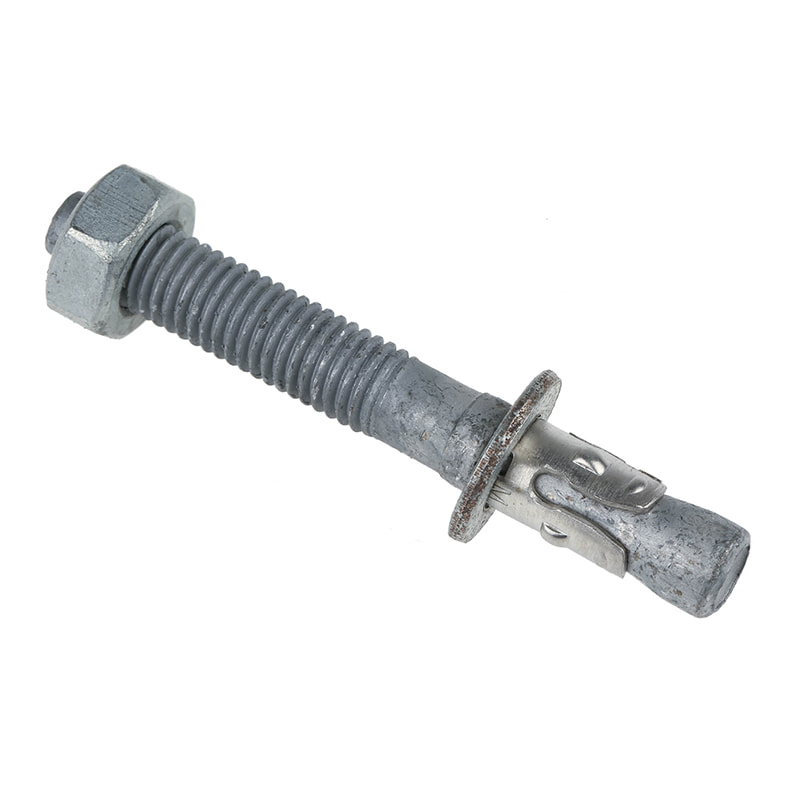 ASTM F1554 Karbon Çelik Sıcak Daldırma Galvanizli Ankraj Cıvatası
 ASTM F2280 A490 Tork Kesme Cıvatası Sıcak Daldırma Galvanizli
 M5*10 Sınıf 8.8 Karbon Çelik Flanşlı Altıgen Başlı Cıvatalar
 ASTM F1852 A325 Ağır Altıgen Çevirmeli Cıvata Düz Karbon Çelik
 M8×40 Karbon Çelik Sınıf 8.8 Siyah Silindir Kapaklı Flanş Cıvataları
 1-8 UNC x 6" Sınıf 8,8 Hassas Fosfat Omuzlu Cıvatalar
 İletişim Bilgileri
 Adres